


Неразрушающий контроль металла: подробнее о процедуре
При изготовлении стальных поковок, раскатных колец, а также других ответственных деталей недостаточно проверить только размеры изделия. Металл может выглядеть совершенно нормально, при этом внутри заготовки будут несплошности, расслоения или другие дефекты.
Для таких случаев применяют неразрушающий контроль. Он позволяет исследовать материал без разрушения, что дает возможность определить, соответствует ли его состояние установленным требованиям. Методы, применяемые для этого, подробно рассмотрены далее.
Почему внешнего осмотра недостаточно
Первый этап проверки любой металлической детали – визуальный контроль. Специалист оценивает поверхность, форму, наличие видимых повреждений, а также измеряет основные размеры.
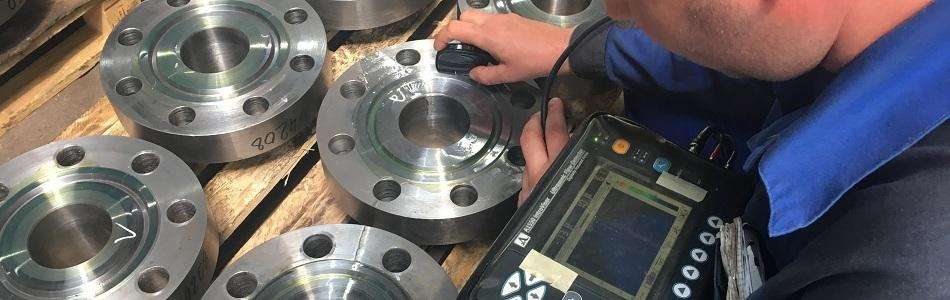
При этом возможности такого метода ограничены. Трещина может быть очень тонкой, располагаться на небольшой глубине или вообще находиться внутри металла. В последнем случае поверхность изделия сохранит нормальный вид.
Поэтому при производстве ответственных изделий контролируют сразу совокупность характеристик:
-
размеры;
-
химический состав;
-
механические свойства;
-
состояние поверхности;
-
внутреннюю структуру;
-
соответствие требованиям чертежа.
Неразрушающий контроль занимает в этой системе отдельное место: он дает информацию о сплошности металла, не требуя вырезать образец из готовой детали или разрушать изделие.
Какие методы неразрушающего контроля применяют
Универсального метода, который одинаково хорошо обнаруживает все возможные дефекты, нет. Каждый способ рассчитан на определенный характер несплошностей.
Визуально-измерительный контроль
Данный контроль начинается еще в процессе изготовления. Поверхность заготовки осматривают после ковки, обработки и других операций. При необходимости используют лупы, измерительный инструмент и специальные средства.
Метод позволяет обнаружить следующие дефекты:
-
трещины;
-
забоины;
-
раковины;
-
следы перегрева;
-
повреждения.
При этом данный способ контроля не показывает состояние металла на глубине. Поэтому для ответственных деталей его обычно дополняют другими методами проверки.
Ультразвуковой контроль
Этот метод контроля применяется для поиска внутренних дефектов. В металл вводятся ультразвуковые колебания, после чего анализируется характер отражения сигнала.
Если внутри находится граница раздела, образованная дефектом или другой неоднородностью, часть ультразвуковой энергии отражается. По параметрам сигнала специалист определяет наличие несплошности и оценивает ее положение.
УЗК особенно востребован при проверке массивных стальных заготовок. С его помощью выявляют:
-
внутренние трещины;
-
расслоения;
-
несплошности;
-
некоторые виды пористости;
-
другие неоднородности металла.
Преимущество метода заключается в возможности исследовать значительный объем изделия без его разрушения. При этом результат зависит от геометрии детали и состояния поверхности.
Магнитопорошковый контроль
Этот метод основан на изменении магнитного поля в области дефекта. Его применяют преимущественно для ферромагнитных материалов. Для этого деталь намагничивают, после чего на поверхность наносят магнитные частицы.
В месте поверхностной или близко расположенной к поверхности несплошности возникает локальное изменение магнитного поля. Частицы концентрируются в этой зоне, формируя хорошо различимый индикатор.
Магнитопорошковый контроль эффективен для обнаружения:
-
поверхностных трещин;
-
подповерхностных трещин;
-
несплошностей, ориентированных определенным образом относительно магнитного поля.
Метод не подходит для всех сталей. Например, аустенитные нержавеющие марки обладают слабой магнитной восприимчивостью, поэтому для них выбирают другие способы контроля.
Капиллярный контроль
Капиллярная дефектоскопия предназначена для поиска дефектов, выходящих на поверхность. На очищенную поверхность наносят пенетрант – специальную жидкость, способную проникать в узкие полости.
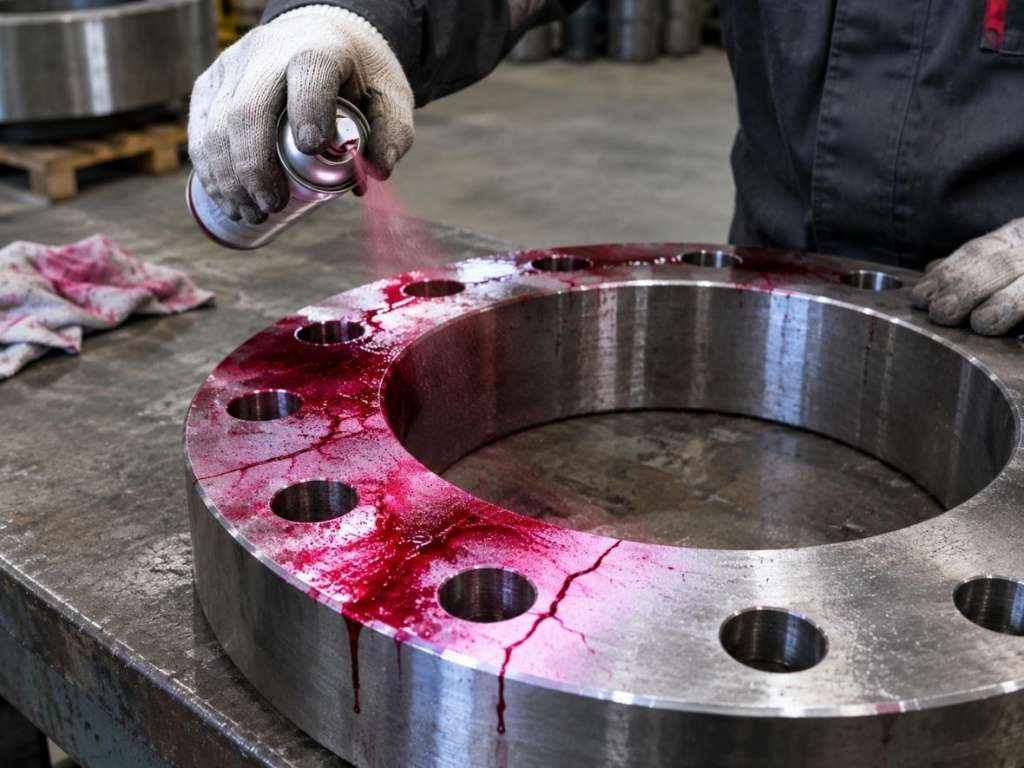
После выдержки излишки состава удаляют, затем наносят проявитель. В местах расположения дефектов формируется индикаторный рисунок.
Метод позволяет обнаруживать небольшие поверхностные трещины, поры и другие открытые несплошности. Его применяют для различных металлических материалов, в том числе тех, для которых магнитопорошковый контроль не подходит.
Радиографический контроль
Радиографический контроль основан на способности рентгеновского или гамма-излучения проходить через металл с различной степенью поглощения. Изображение позволяет выявлять определенные внутренние дефекты и оценивать их расположение.
Радиография требует специального оборудования и строгого соблюдения требований радиационной безопасности. Поэтому ее применяют там, где данный способ предусмотрен технологией или нормативной документацией.
Как выбирают метод контроля
При назначении метода сначала определяют, какой дефект необходимо обнаружить. Так, если необходимо проверить массивную поковку на наличие внутренних несплошностей, логичным выбором становится ультразвуковой контроль.
Когда основная задача связана с поиском тонких поверхностных трещин в ферромагнитной стали, применяется магнитопорошковый метод. При этом в реальном производстве методы могут сочетаться. Такой подход дает более полную информацию о состоянии изделия.
При выборе также учитываются:
-
марка и магнитные свойства стали;
-
размеры и конфигурация детали;
-
предполагаемый тип дефекта;
-
расположение возможной несплошности;
-
требования ГОСТ, ТУ, чертежа или другой документации;
-
назначение готового изделия;
-
допустимые размеры и количество дефектов.
В ООО «ЗКЗ» используются только проверенные методы контроля, не влияющие на состояние детали. Задайте интересующие вопросы по данной процедуре через форму обратной связи на сайте или по телефону: +7 (3812) 33-01-03.