


Стальные заготовки для шаровых кранов: выбор и обработка
Шаровой кран работает за счет поворота запирающего элемента вокруг оси. В закрытом положении проходное отверстие шара перекрывает поток, в открытом – совмещается с проходом корпуса.
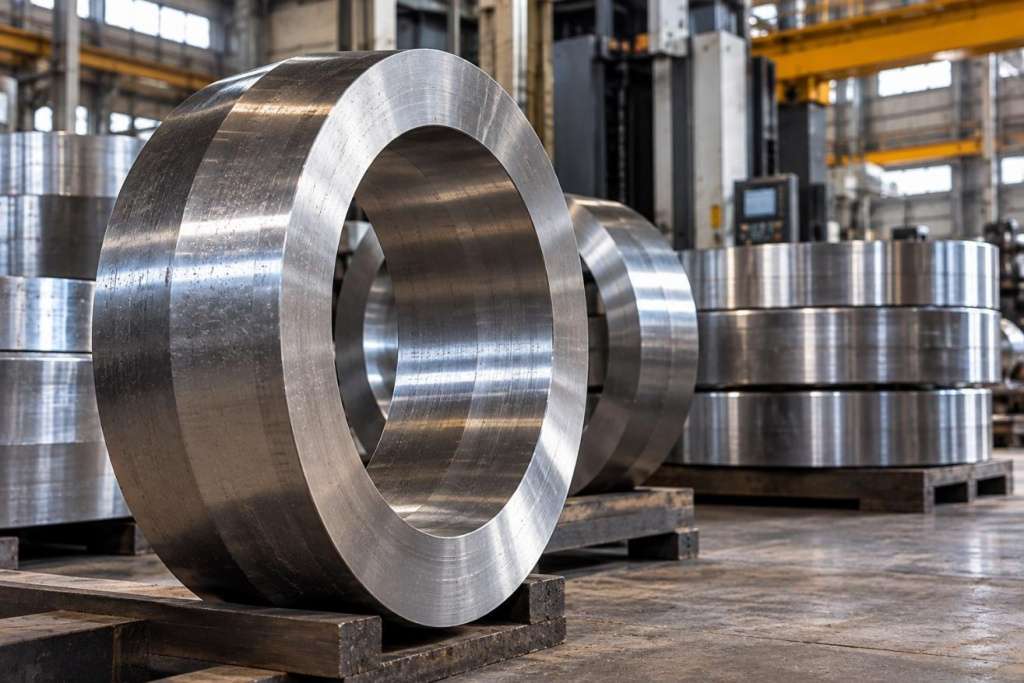
Конструкция кажется простой, но ее надежность зависит от целого ряда факторов. Поэтому при выборе заготовки оцениваются будущие эксплуатационные условия, под которые формируются необходимые параметры.
Корпус
Первый элемент шарового крана, удерживающего рабочую среду под давлением, – корпус. Его конструкция формируется под требуемый диаметр, расчетное давление, температуру, а также ряд других факторов.
Для изготовления корпуса применяют следующие способы обработки заготовок:
-
Поковка. Подходит для конструкций, в которых наиболее важны свойства металла.
-
Литье. Позволяет получать сложные конфигурации с развитой внутренней геометрией.
-
Прокат. Используют для деталей, конструкция которых допускает изготовление из сортового или листового материала с последующей обработкой.
При выборе заготовки проверяют несколько параметров:
-
соответствие материала требованиям проекта;
-
отсутствие недопустимых дефектов;
-
достаточность припусков;
-
возможность обеспечить качество уплотнительных поверхностей;
-
соответствие требованиям к конкретному способу получения металла.
Наличие сертификата на металл само по себе не подтверждает пригодность готового корпуса. После изготовления детали требуется выполнить предусмотренные чертежом операции, а готовую арматуру подвергнуть установленным испытаниям.
Шар и шток
Шаровой затвор должен сохранять изначальную геометрию, что влияет на герметичность системы в зоне седел. Даже небольшие отклонения способы значительно снизить надежность всей конструкции.
Заготовку шара выбирают с учетом диаметра и конструкции затвора. Учитываются также требования к коррозионной стойкости. После механической обработки часто применяются шлифование, полирование или иные предусмотренные технологией операции.
Шток работает в условиях крутящего момента. На него оказывается циклическое воздействие при взаимодействии с краном. В отдельных конструкциях влияют и дополнительные факторы, в том числе давление, температурные изменения, а также коррозионная среда.
При этом материал корпуса, шара и штока не обязательно должен быть одинаковым. Различные детали выполняют разные функции, поэтому подбор проводят по условиям эксплуатации каждого элемента.
Как механическая обработка определяет работоспособность узла
Заготовка задает исходные условия, но окончательные параметры детали формируют последующие операции. При обработке корпуса появляются необходимые присоединительные поверхности, посадочные места, отверстия, каналы.

Параметры устанавливают по конструкторской документации. Универсальные допуски для всех шаровых кранов применять некорректно: требования зависят от типоразмера и условий эксплуатации.
Наиболее важны следующие аспекты:
-
соосность расположения отверстий, посадочных мест и присоединительных поверхностей;
-
отсутствие заусенцев, забоин, повреждений на участках;
-
соответствие шероховатости требованиям чертежа;
-
сохранение требуемых припусков до завершения предусмотренных операций;
-
контроль размеров после обработки.
Если деталь проходит термическую обработку, то технологический маршрут должен учитывать возможные изменения формы. При необходимости проводится промежуточный контроль.
Граница между требованиями к заготовке и готовой арматуре
При заказе деталей шарового крана важно разграничивать характеристики исходной заготовки и требования к готовому изделию. Заготовка должна обеспечивать возможность получения предусмотренной чертежом геометрии. При этом герметичность затвора и функциональность собранного крана зависят также от точности сопряжений, уплотнений, сборки и результатов испытаний арматуры в целом.
Поэтому техническое задание на изготовление заготовки должно содержать достаточные сведения о будущей детали. Помимо марки стали и габаритов, указывают требования к исходному состоянию металла, припуски, допуски, предусмотренные виды контроля.
Если для детали задан определенный способ получения заготовки, его фиксируют в документации. Изменение изготовления согласуют с ответственным проектировщиком или заказчиком, когда оно затрагивает утвержденные требования.
Особое значение имеет согласование функциональных поверхностей. Например, для корпуса важны зоны последующей обработки посадочных мест и присоединительных участков, а для шара – возможность получить требуемую форму.
Если припуск распределен неравномерно или исходная геометрия не соответствует согласованным требованиям, при обработке возникнут ограничения при получении размеров. Согласование этих параметров до запуска заказа снижает риск переделки заготовки.
Как организовать контроль
Необходимость контроля определяется конструкторской документацией и требованиями заказчика. При приемке заготовки целесообразно проверить:
-
маркировку и связь с документами на материал;
-
соответствие размеров чертежу или техническим условиям;
-
состояние поверхности, наличие видимых повреждений;
-
результаты дополнительных испытаний, если они предусмотрены документацией.
Для готовой арматуры проверки не ограничиваются контролем отдельных деталей. Конкретная программа зависит от типа изделия, а также нормативной базы.
ООО «ЗКЗ»
Для заказа качественной продукции, выполненной из кольцевых заготовок, воспользуйтесь каталогом ООО «ЗКЗ». Мы используемы только проверенные технологии обработки и контроля, что позволяет не беспокоиться за технические характеристики выпускаемых компонентов. Задайте интересующие вопросы специалистам компании через форму обратной связи или по телефону: +7 (3812) 33-01-03.