


Изготовление толстостенных деталей для сосудов под давлением
Сосуды под давлением применяют в различных промышленных процессах. Их элементы находятся под постоянным действием внутреннего или внешнего давления, а также нагрузок от трубопроводов или опор.
Толстая стенка обечайки, фланцевой детали, патрубка или другой конструкции сама по себе не гарантирует надежность детали. Расчетная прочность зависит от проектных характеристик, полученных при расчетах.
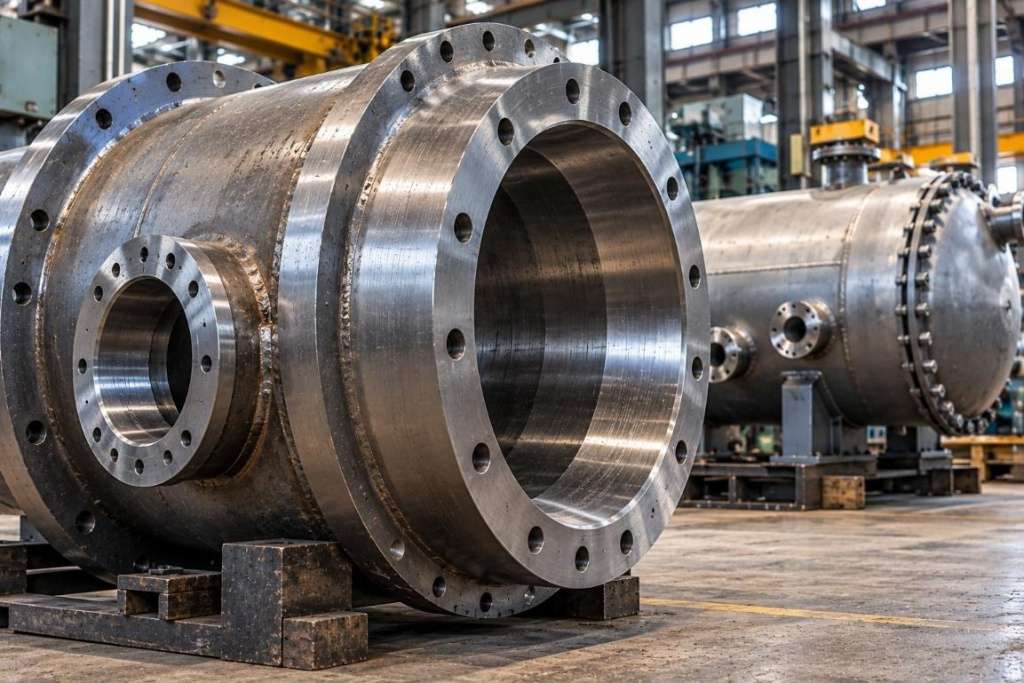
Как выбирают исходную заготовку
Способ получения заготовки определяют по целой совокупности факторов. В зависимости от конструкции используют листовой или сортовой прокат, поковки, отливки, трубы либо сварные заготовки. Эти варианты не взаимозаменяемы: каждый требует проверки применимости для конкретного изделия.
Для крупной детали важно обеспечить достаточный объем металла для последующей обработки, а также учесть припуски и возможную неравномерность распределения свойств по сечению. Если применена ковка, то важны и требования к направлению деформации.
При выборе заготовки анализируют:
-
соответствие марки материала проектным требованиям;
-
возможность получить необходимую геометрию без чрезмерного расхода металла;
-
требования к механическим свойствам;
-
допустимые дефекты;
-
технологию последующей обработки.
Для ответственных элементов документация устанавливает дополнительные требования к чистоте металла, ударной вязкости, а также проводимым испытаниям.
Что меняется при увеличении толщины металла
Толстое сечение нагревается и охлаждается иначе, нежели тонкая деталь. Температура по объему иногда выравнивается с задержкой, а скорости охлаждения в поверхностных и внутренних зонах различаются. Это влияет на формирование механических свойств после термической обработки.
Поэтому нельзя переносить режим нагрева, разработанный для небольшой детали, на массивную заготовку без проверки его применимости. Такой подход приведет к серьезным проблемам в дальнейшей эксплуатации.
Важны также остаточные напряжения. Они возникают в результате неоднородной пластической деформации. При снятии значительного объема металла распределение напряжений меняется, что вызывает коробление.
Поэтому изготовление массивных деталей предусматривает четкую последовательность операций, а в необходимых случаях – промежуточные измерения и дополнительные технологические мероприятия.
Почему свойства металла оценивают по всему сечению
Для массивной заготовки недостаточно подтвердить соответствие материала только по наружной поверхности. В зависимости от способа получения металла и последующей термообработки механические свойства будут различаться.
Это особенно важно для деталей, в которых при эксплуатации возникают значительные напряжения, а локальное повреждение влияет на работоспособность всего узла.
Результаты испытаний должны характеризовать материал в предусмотренном нормативными требованиями состоянии. Нельзя автоматически переносить показатели, полученные на образце из одной зоны заготовки, на весь объем.
При планировании производства эти требования учитывают заранее. Если необходимость в дополнительных испытаниях выясняется уже после изготовления детали, отбор представительных образцов потребует изменения технологического маршрута.
Отдельно оценивают геометрические переходы и участки с отверстиями или присоединительными элементами. В этих зонах локальные напряжения часто превышают номинальные значения, полученные для основной стенки.
Геометрические переходы и концентрация напряжений
При проектировании толстостенных деталей учитывают следующие важные факторы:
-
переходы между участками разной толщины;
-
радиусы сопряжений;
-
отверстия;
-
уступы;
-
зоны присоединения патрубков.
Резкое изменение геометрии вызывает локальное увеличение напряжений по сравнению с номинальным уровнем в основной стенке.
Особенно внимательно рассматривают участки, где действуют одновременно внутреннее давление и внешние нагрузки. Например, штуцер передает на стенку сосуда силы и моменты от присоединенного трубопровода. Если при расчете учитывать только давление, фактическое нагружение узла может быть оценено неполно.
Геометрию контролируют по чертежу и установленным допускам. Избыточное снятие металла в зоне расчетной толщины недопустимо, если оно приводит к выходу за пределы требований проекта. Припуски должны обеспечивать получение окончательной формы, но не заменять расчет минимально допустимой толщины.
Контроль качества
Для толстостенных элементов важно разделять контроль исходного металла, промежуточных операций и готовой детали. Один вид проверки не выявляет все возможные дефекты.
Так, визуальный осмотр позволяет обнаружить часть поверхностных повреждений, а, например, ультразвуковой контроль применяют для поиска определенных внутренних несплошностей. Актуальный также механические испытания, характеризующие свойства материала по установленной методике.
Программа контроля определяется технической документацией и применимыми нормативными требованиями. Чаще всего она включает:
-
проверку маркировки и документов на металл;
-
измерение геометрии;
-
контроль припусков;
-
предусмотренные методы неразрушающего контроля;
-
механические испытания;
-
проверку требуемых характеристик материала;
-
контроль после термической обработки.
Важно понимать, что положительный результат отдельного испытания не заменяет остальные обязательные проверки. Например, подтверждение прочности образца не доказывает отсутствие внутренних дефектов во всем объеме крупной заготовки.
Для заказа толстостенной детали из заготовки в ООО «ЗКЗ» заполните форму на сайте – мы обработаем полученную информацию и свяжемся с Вами для уточнения деталей. Задайте интересующие вопросы специалистам компании по телефону: +7 (3812) 33-01-03.