


Коррозионный припуск: как учитывают потерю металла при проектировании оборудования
При эксплуатации оборудования металл постоянно контактирует с рабочей средой, атмосферой, конденсатом или технологическими отложениями. Поэтому возникают процессы, разрушающие его структуру.
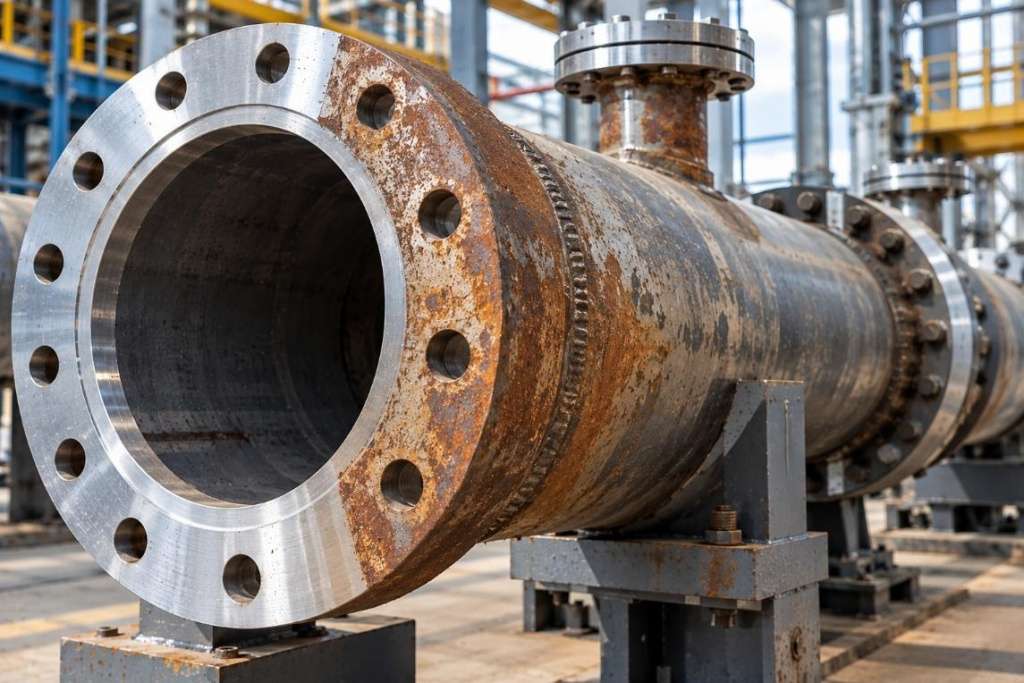
Если потерю толщины заранее не учесть, через определенное время стенка станет тоньше минимально допустимого значения. Для оборудования под давлением это критически важно, ведь существенно снижается несущая способность, что влияет на условия эксплуатации.
Подробнее о коррозионном припуске
Коррозионный припуск – дополнительная толщина металла, предусмотренная проектом для компенсации ожидаемой потери материала в течение заданного периода. Он не заменяет расчетную толщину стенки, а учитывается сверх нее в соответствии с правилами проектирования.
При этом припуск не назначается производителем произвольно. Его величина зависит сразу от ряда факторов:
-
вид рабочей среды;
-
предполагаемая скорость коррозии;
-
необходимый срок службы;
-
особенности конструкции оборудования;
-
наличие защитных покрытий;
-
возможность контролировать состояние металла в процессе эксплуатации.
Важно понимать, что в документации на оборудование могут встречаться несколько видов припуска, которые решают разные задачи. Коррозионный компенсирует ожидаемую потерю металла при эксплуатации.
Есть и технологический припуск на механическую обработку, который оставляют для получения окончательных размеров, формы и качества поверхности после операций обработки металла.
Допуск на минусовую толщину исходного проката учитывает отклонения фактической толщины материала от номинальной в пределах требований соответствующего стандарта. Его рассматривают при выборе исходного металла.
Смешивать эти величины нельзя. Технологический припуск снимается при изготовлении, а коррозионный должен оставаться в изделии, чтобы обеспечивать предусмотренный проектом ресурс.
Как определяют величину коррозионного припуска
Для расчета используют данные о рабочей среде, температуре, давлении, составе примесей, наличии воды, скорости потока, а также необходимом сроке эксплуатации. Для равномерной коррозии предварительную оценку потери толщины выполняют по следующей формуле:
C = v × t,
где C – ожидаемая потеря толщины, v – расчетная скорость коррозии, t – рассматриваемый период эксплуатации.
Например, при условной скорости коррозии 0,1 мм в год за 10 лет равномерная потеря толщины составит 1 мм. При этом указанное значение скорости нельзя переносить на реальное оборудование без подтверждения данными об условиях эксплуатации.
Полученная оценка не всегда равна окончательному припуску. Проектировщик должен учитывать применимые нормы, а также неопределенность исходных данных. Отличается также и характер коррозии. При локальном эрозионно-коррозионном воздействии простая линейная модель потери толщины не описывает весь риск.
Почему скорость коррозии не всегда постоянна
Расчет коррозионного припуска по средней скорости потери толщины применим только для предварительной оценки. В реальном оборудовании интенсивность повреждения часто меняется в течение эксплуатационного срока. Поэтому первоначальная оценка не всегда отражает фактическую ситуацию.
Отдельный риск связан с локальными формами разрушения. Часто металл теряется на отдельных участках, поэтому средняя потеря толщины по поверхности может оставаться небольшой при значительной глубине отдельных язв.
При эрозионно-коррозионном воздействии разрушение усиливается в зонах повышенной скорости потока, изменения направления движения или нарушения гидродинамического режима. Для таких случаев простого умножения средней скорости коррозии на срок эксплуатации недостаточно.
При проектировании необходимо определить, какой механизм повреждения наиболее вероятен. Это позволяет выбрать подход, соответствующий условиям эксплуатации. В зависимости от объекта применяют данные эксплуатации аналогичного оборудования, а также отраслевые рекомендации.
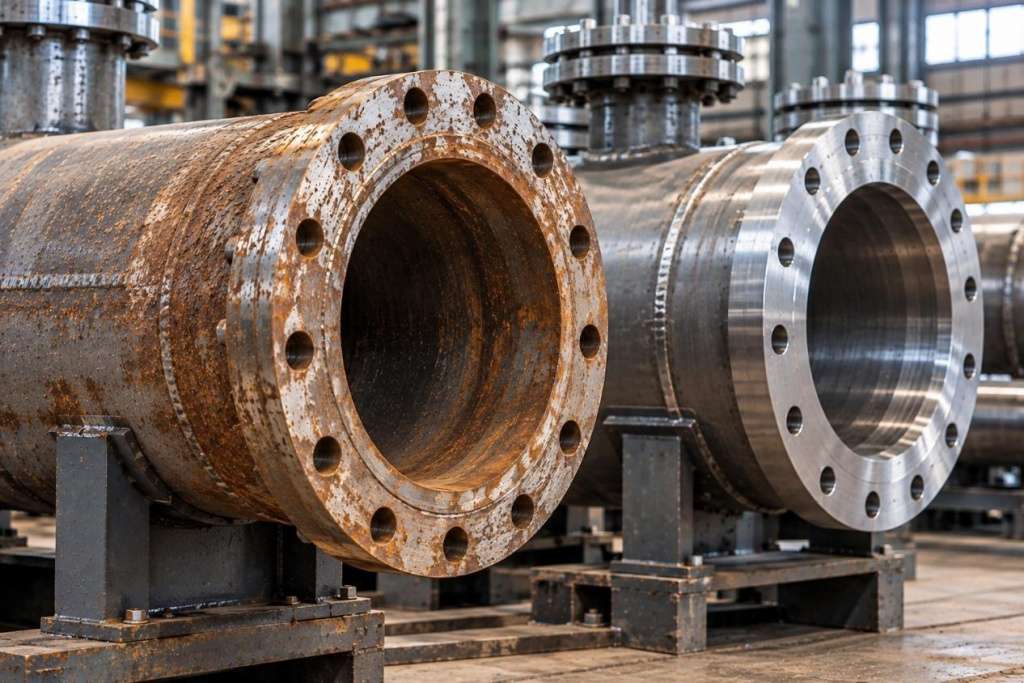
Эксплуатационный контроль дополняет расчет, но не заменяет его. Повторные измерения толщины позволяют оценивать фактическую скорость утонения, а также выявлять участки с повышенным повреждением.
Для корректного сравнения результаты привязывают к определенным точкам или зонам оборудования, а при выявлении локальных дефектов рассматривают их размеры, глубину и расположение.
Почему одинаковый припуск подходит не для всех элементов
В одном аппарате разные участки могут контактировать с неодинаковыми средами или работать в разных условиях. Например, зона ввода потока может подвергаться повышенному эрозионному воздействию, а участок под отложениями – локальной коррозии.
Коррозионный припуск для обечайки, днища, штуцера или фланцевой детали определяют с учетом применимых правил. Отдельно рассматривают участки с повышенной вероятностью локального повреждения. Если применяют коррозионностойкий сплав, защитное покрытие или футеровку, решение принимают по подтвержденной стойкости системы.
Увеличение толщины – это не всегда самый рациональный способ защиты. При этом оно повышает массу изделия, а значит и стоимость обработки. В некоторых условиях целесообразнее изменить материал или предусмотреть защитный слой.
Поэтому при изготовлении заготовки важно различать номинальную толщину исходного металла, припуск под обработку, а также минимальную толщину готовой детали. Недостаточный припуск на обработку приведет к сложностям в достижении желаемой геометрии.
Вы можете не беспокоиться за корректность расчетных параметров, если обращаетесь в ООО «ЗКЗ». Наши специалисты рассчитают каждый параметр так, чтобы готовая деталь соответствовала эксплуатационным ожиданиям. Задайте интересующие вопросы через форму обратной связи или по телефону: +7 (3812) 33-01-03.